- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Odlewany radiator
Xiamen Hongyu Intelligent Technology Co. Ltd. koncentruje się na RD i masowej produkcji precyzyjnych odlewów ciśnieniowych. Jej podstawowy produkt Die Casting Heat Sink ma zastosowanie do nowego ładowania energii, zasilaczy przemysłowych, komunikacji i elektroniki samochodowej. Dzięki zintegrowanej technologii odlewania pod wysokim ciśnieniem zapewnia stabilne przewodzenie ciepła, wysoką wytrzymałość i spójne wymiary. Wspieramy dostosowywanie ODM/OEM i zapewniamy pełną dokumentację kontroli partii dla producentów krajowych i zagranicznych.
Wyślij zapytanie
Opis produktu
Xiamen Hongyu Intelligent Technology Co. Ltd. koncentruje się na niezawodności odprowadzania ciepła i stałej jakości partii oraz buduje w pełni wewnętrzny system produkcyjny radiatorów do odlewania ciśnieniowego, od oprzyrządowania po dostawę. Optymalizujemy konstrukcje żeber i opcje materiałowe pod kątem różnych wymagań energetycznych branży, dopasowując obróbkę powierzchni do różnych warunków pracy. Poniżej omówiono cechy produktu, parametry, procesy, wybór i szczegóły dostawy.
Podstawowy opis produktu
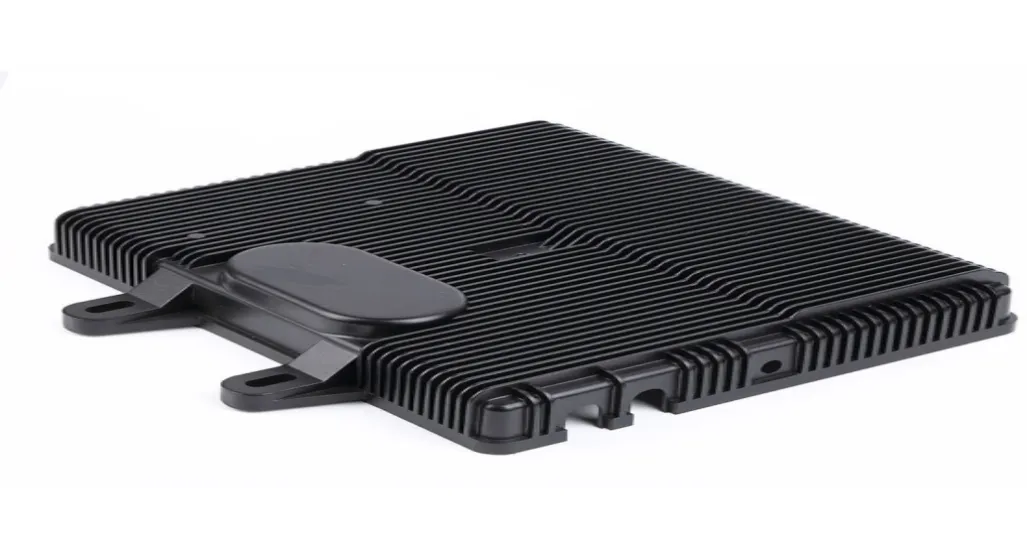
Odlewany ciśnieniowo radiator to podstawowy element zarządzania ciepłem w sprzęcie elektronicznym, uformowany integralnie w procesie odlewania ciśnieniowego pod wysokim ciśnieniem, a następnie wykończony w wyniku precyzyjnej obróbki i obróbki powierzchni. aluminiowy radiator charakteryzuje się stabilną przewodnością cieplną i elastycznym formowaniem, szeroko stosowany w przemysłowym rozpraszaniu ciepła. W porównaniu ze zmontowanymi konstrukcjami eliminuje opór cieplny styków przy krótszej drodze cieplnej, zmniejszając oporność styku o ponad 40% i unikając pogorszenia wydajności w wyniku luźnego montażu.
Parametry materiału Dane techniczne
Wybór parametrów bezpośrednio wpływa na wydajność rozpraszania ciepła i możliwości adaptacji. Podstawowe wskaźniki radiatora należy potwierdzić poziomem mocy, środowiskiem instalacji i dokładnością obróbki.
| Projekt | Opis parametru |
| Nazwa produktu | Odlewany radiator |
| Podstawowy proces | Odlewanie ciśnieniowe, precyzyjna obróbka, obróbka antykorozyjna / termoprzewodząca |
| Materiały opcjonalne Medyczne | Stop aluminium ADC12, stop aluminium A380, kompozyt z czystego aluminium (do wyboru na żądanie) |
| Forma strukturalna | Zintegrowany typ płetwy, typ z wieloma wnękami, obsługuje niestandardowy profil płetwy i pozycje montażowe |
| Wymagania dotyczące wydajności | Dokładność wymiarowa, płaskość, twardość, badanie chropowatości powierzchni |
| Dokumenty dostawy | Certyfikat materiałowy, raport z kontroli partii, specjalne pliki testowe dostępne na żądanie |
| Tryb serwisowy | Dostosowywanie ODM/OEM, produkcja masowa, obsługa małych próbek wsadowych |
Uwaga: Powyższe są ogólnymi parametrami odniesienia. Ostateczne specyfikacje zależą od potwierdzonych rysunków. Skontaktuj się z nami z wyprzedzeniem, aby uzyskać specjalne wymagania dotyczące dużej mocy lub wysokiego poziomu ochrony.
Porównanie schematów procesów
Wytłaczanie jest powszechną metodą formowania elementów termicznych. wytłaczany radiator obsługuje tylko proste, równoległe żebra ze względu na ograniczenia procesu. Złożone konstrukcje, takie jak mocowania o specjalnym kształcie i zakrzywione żebra, wymagają dodatkowej obróbki i montażu, co zwiększa odporność termiczną i całkowity koszt. W przypadku złożonych konstrukcji odlewanie ciśnieniowe zapewnia lepsze możliwości adaptacji i niższy koszt, obniżając całkowity koszt produkcji o około 20%.
Funkcje wydajności
1. Zintegrowany odlew ciśnieniowy zapewniający niższy kontaktowy opór cieplny
Integralne formowanie eliminuje szczeliny montażowe, zapewniając ciągły przepływ ciepła bez dodatkowego oporu styku. Wydajność rozpraszania ciepła jest o 12% -18% wyższa niż zmontowanych modeli tej samej wielkości. Brak przerw w łączeniu oznacza mniejsze luzy spowodowane cyklami termicznymi i wolniejszą degradację wydajności.
2.Elastyczna konstrukcja do niestandardowej instalacji
W przeciwieństwie do wytłaczania o stałych przekrojach, odlew ciśnieniowy chłodnicy tworzy złożone struktury za jednym zamachem, z możliwością dostosowania specyfikacji żeber, słupków montażowych i rowków uszczelniających. Tolerancja położenia otworu montażowego mieści się w granicach ±0,03 mm, równoważąc obszar rozpraszania ciepła, wytrzymałość i dopasowanie do różnych potrzeb sprzętowych.
3.Wstępna symulacja dla spójnej produkcji masowej
Wszystkie projekty przechodzą wstępny proces i symulację termiczną w celu przewidzenia defektów wypełnienia, deformacji i płaskości, redukując w ten sposób odsetek defektów w produkcji masowej o ponad 80%. Radiator odlewany ciśnieniowo został zaprojektowany z pełnym uwzględnieniem przestrzeni montażowej sprzętu, z możliwością regulacji wymiarów i pozycji montażowych zgodnie z potrzebami klienta.
Rozwój formy Proces formowania
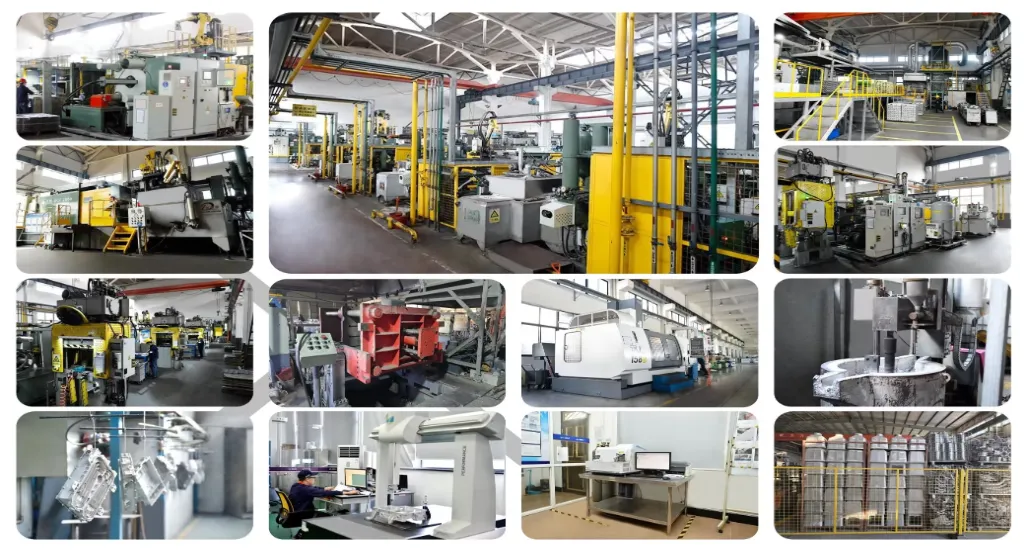
Konstrukcja formy i precyzja określają dokładność formowania i spójność rozpraszania ciepła. Bramkowanie, chłodzenie i odpowietrzanie formy chłodnicy odlewniczej bezpośrednio wpływa na gęstość półwyrobu i jakość formowania żeber. Prowadzimy własny warsztat formowania z precyzją wnęki ± 0,02 mm, optymalizując wlew dla cienkich żeberek, aby osiągnąć 99,5% pełni w przypadku cienkich żeberek 0,8 mm. Standardowa żywotność formy sięga 80 000–120 000 strzałów, przy regularnej konserwacji w celu zapewnienia długoterminowej spójności jakości.
Kontrola jakości pełnego łącza
Jako jeden z profesjonalnych producentów radiatorów stosujemy pełną, identyfikowalną kontrolę jakości. Weryfikujemy gatunki materiałów i zachowujemy certyfikaty na etapie dostawy, badamy próbkę pustej porowatości wewnętrznej poniżej 1% i sprawdzamy pełne wymiary po obróbce. Nasz warsztat jest wyposażony w przyrządy do pomiaru obrazu ± 0,001 mm, testery płaskości i narzędzia do pomiaru twardości, a wszystkie zapisy są archiwizowane partiami. Ściśle kontrolujemy płaskość powierzchni montażowej w zakresie 0,05 mm/100 mm, aby uniknąć oporu termicznego spowodowanego złym dopasowaniem, przy współczynniku przepuszczalności partii powyżej 99,2%.
Typowe scenariusze zastosowań
Wymagania dotyczące odprowadzania ciepła różnią się w zależności od branży. można dostosować pod względem mocy, przestrzeni i warunków pracy, obejmując sprzęt o mocy od 10 W do 500 W. W przypadku stosów ładowania i zasilaczy przemysłowych optymalizujemy rozmiar żeberek w celu uzyskania większego obszaru rozpraszania ciepła; w przypadku urządzeń zewnętrznych twarde anodowanie zapewnia odporność na mgłę solną do 500 godzin; w przypadku elektroniki samochodowej dostosowujemy grubość ścianki, aby zrównoważyć wytrzymałość i wagę.
Możliwości usługi dostosowywania
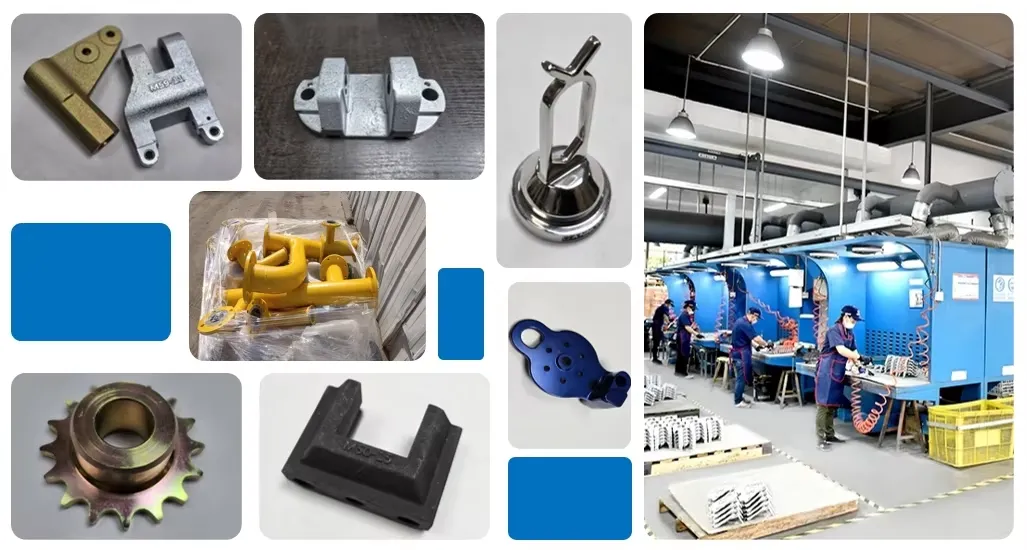
Jako profesjonalny producent grzejników odlewanych ciśnieniowo oferujemy pełne usługi ODM/OEM. Klienci dostarczają rysunki lub próbki 2D/3D, a my dostarczamy wstępną wycenę i wycenę w ciągu 24 godzin. Zapewniamy sugestie dotyczące optymalizacji strukturalnej, aby poprawić odlewalność i obniżyć całkowite koszty produkcji o 15% -25%. Obsługujemy również konstrukcje niestandardowe z kanałami chłodzenia cieczą i osadzonymi wkładkami.
Gwarancja obsługi posprzedażnej
Jako doświadczony producent grzejników zapewniamy pełną obsługę przedsprzedażową i posprzedażową. Oferujemy przedsprzedażową ocenę wykonalności, aktualizacje postępów w sprzedaży i 24-godzinną reakcję posprzedażną w przypadku problemów z jakością. Wszystkie produkty posiadają zapisy umożliwiające śledzenie partii, z odpowiedzią w zakresie identyfikowalności w ciągu 4 godzin, co spełnia wymagania audytu zagranicznego łańcucha dostaw.
Niestandardowy proces dostawy
1. Odbieranie danych: Otrzymuj rysunki lub próbki 2D/3D, zbierz informacje o projekcie na temat mocy, materiału i ilości
2. Ocena procesu: Oceń wykonalność odlewu ciśnieniowego, zidentyfikuj ryzyko oraz zapewnij rozwiązania i wycenę w ciągu 24 godzin
3. Forma RD: Dostosuj formy odlewnicze; standardowe oprzyrządowanie zajmuje 20–25 dni po próbach i optymalizacji
4. Produkcja próbek: Wykonaj próbki pierwszej partii z testami wymiarów i płaskości w celu potwierdzenia przez klienta
5. Produkcja masowa: Rozpocznij produkcję masową po zatwierdzeniu próbki, z pełną kontrolą jakości procesu 6. Dostawa kontrolna: kontrola końcowa, niestandardowe opakowanie, organizacja logistyki i dostawa dokumentów
Dlaczego warto wybrać nas?
Posiadamy niezależne warsztaty form i odlewów ciśnieniowych wyposażone w sprzęt 200T-800T, realizując wszystkie procesy we własnym zakresie, aby zapewnić stabilny czas realizacji i jakość. Nasz zespół ma wieloletnie doświadczenie w odlewach ciśnieniowych termicznych dla elektroniki, motoryzacji i przemysłu, obsługując ponad 300 klientów na całym świecie. Po otrzymaniu rysunku przeprowadzamy symulację odlewania ciśnieniowego i termicznego w celu identyfikacji zagrożeń i zapewnienia rozwiązań optymalizacyjnych.
Wspierany przez pełną wewnętrzną kontrolę produkcji, nasz podstawowy produkt Die Casting Heat Sink pasuje do różnych zagranicznych projektów dostosowywania. Obsługujemy pobieranie próbek w małych partiach i zamówienia zbiorcze. Zapraszamy do przesyłania rysunków do oceny i prototypowania.
Często zadawane pytania
Jakie są główne zalety radiatorów odlewanych ciśnieniowo?
Integralne formowanie eliminuje kontaktowy opór cieplny, zapewniając stabilne odprowadzanie ciepła; obsługuje niestandardowe nieregularne konstrukcje ze zintegrowanymi punktami montażowymi; wysoka wytrzymałość z dobrą odpornością na wstrząsy i wibracje.
Jakie są główne zastosowania radiatorów odlewanych ciśnieniowo?
Nowe słupy do ładowania energii, zasilacze przemysłowe, sprzęt komunikacyjny, elektronika samochodowa, falowniki fotowoltaiczne, oświetlenie LED itp.
Jakie opcje obróbki powierzchni są dostępne?
Pasywacja, piaskowanie, anodowanie, malowanie proszkowe, utlenianie termoprzewodzące, do wyboru w zależności od potrzeb.
Jakie materiały są potrzebne do prototypowania na zamówienie?
Rysunki 2D/3D lub próbki fizyczne, a także wymagania dotyczące zasilania, preferencje materiałowe i szacunkowa wielkość zamówienia.
Jaki jest czas realizacji zamówień hurtowych?
7-15 dni po zatwierdzeniu próbki i zaplanowaniu produkcji. Na życzenie priorytetem mogą być zamówienia pilne.
Jakie dokumenty certyfikacyjne i kontrolne możesz dostarczyć?
Oryginalne certyfikaty materiałowe, raporty wymiarów partii. Specjalne raporty dotyczące mgły solnej, odporności termicznej itp. są dostępne na żądanie.
Jak rozwiązujecie problemy z jakością po dostawie?
Proszę o opinię w ciągu 15 dni od otrzymania. W przypadku wad powstałych na skutek produkcji oferujemy rozwiązania w zakresie przeróbki lub wymiany.
Czy istnieje minimalna wielkość zamówienia w przypadku produktów niestandardowych?
MOQ różni się w zależności od struktury i złożoności procesu. Małe partie próbne są obsługiwane w ramach prac badawczo-rozwojowych nad nowymi produktami. MOQ produkcji masowej zostanie potwierdzone z wyprzedzeniem.
Powiązana kategoria
Odlew aluminiowy
Odlew ciśnieniowy ze stopu cynku
Odlewanie ciśnieniowe w zimnej komorze
Odlewanie ciśnieniowe w gorącej komorze
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.