- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Dom
>
Produkty > Odlewanie ciśnieniowe > Odlew ciśnieniowy ze stopu cynku > Śmigło nośne łożyska odlewanego ciśnieniowo


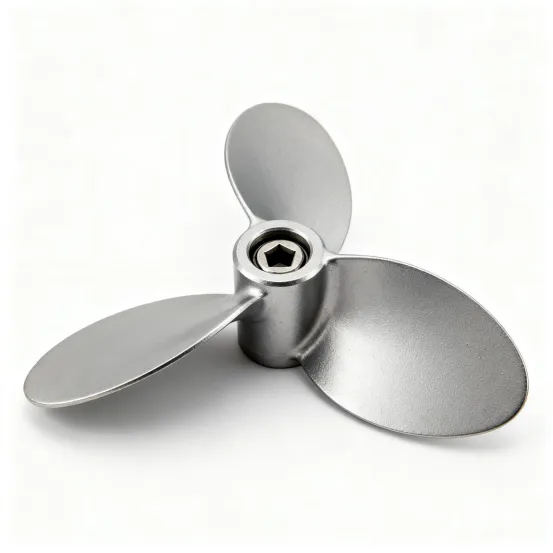
Śmigło nośne łożyska odlewanego ciśnieniowo
Xiamen Hongyu Intelligent Technology Co.Ltd. koncentruje się na RD i masowej produkcji precyzyjnych odlewów ciśnieniowych. Jego podstawowy produkt to śmigło z łożyskiem ciśnieniowym, które jest szeroko stosowane w dronach, modelach statków i małym sprzęcie zasilającym. Dzięki zintegrowanej technologii odlewania pod wysokim ciśnieniem produkt charakteryzuje się wysoką wytrzymałością strukturalną i stabilną równowagą dynamiczną. Wspieramy niestandardowy rozwój w oparciu o rysunki i zapewniamy kompletne dokumenty kontrolne, aby sprostać potrzebom krajowych i zagranicznych producentów sprzętu energetycznego w zakresie obsługi partii.
Wyślij zapytanie
Opis produktu
Opis produktu
Odlewane pod ciśnieniem śmigło nośne jest głównym elementem napędowym w małych systemach zasilania. Gniazdo mocowania łożysk i podstawa śmigła są integralnie odlane w półfabrykacie metodą odlewania ciśnieniowego pod wysokim ciśnieniem i wykończone poprzez precyzyjną obróbkę, kalibrację wyważenia dynamicznego i obróbkę powierzchni. W porównaniu ze zmontowanymi konstrukcjami, zintegrowane, odlewane ciśnieniowo śmigło nośne eliminuje łączenie gniazda z korpusem śmigła, zapewnia wyższą współosiowość pracy i jest mniej podatne na poluzowanie i przesunięcie po długotrwałym użytkowaniu. Kąt ostrza i specyfikację gniazda łożysk można dostosować, aby dopasować je do różnych wymagań dotyczących mocy wyjściowej.
Funkcje wydajności
1. Zintegrowana konstrukcja odlewu ciśnieniowego zapewniająca lepszą stabilność pracy
Śmigła nośne łożysk wytrzymują ciągłą siłę odśrodkową i zmienne obciążenia podczas pracy z dużą prędkością. Współosiowość strukturalna bezpośrednio wpływa na wydajność mocy i hałas podczas pracy. Zintegrowany odlew ciśnieniowy eliminuje gromadzenie się tolerancji podczas montażu, zmniejszając ryzyko poluzowania gniazda i mimośrodu śmigła u źródła. Utworzony w jednym procesie poprzez odlewanie pod wysokim ciśnieniem, produkt ma gęstą strukturę wewnętrzną i bardziej stabilną równowagę dynamiczną, odpowiednią do długotrwałej pracy w warunkach dużych prędkości.
2. Opcje materiałów o wielu specyfikacjach dla różnych scenariuszy zasilania
W porównaniu z tradycyjnymi rozwiązaniami ze śmigłami dzielonymi, zintegrowana konstrukcja odlewana ciśnieniowo zapewnia lepszą równowagę pomiędzy lekką konstrukcją a wytrzymałością konstrukcyjną. Materiał równoważy wysoką wytrzymałość, lekkość i odporność na korozję, można go dostosować do dronów, modeli statków i małego sprzętu nawigacyjnego. Wspieramy dostosowywanie ilości ostrzy, otworu montażowego i rozmiaru gniazd łożysk, a także możemy zintegrować rowki uszczelniające i żebra wzmacniające, zgodnie z wymaganiami, aby spełnić wymagania montażowe i wydajnościowe różnych urządzeń.
3. Wstępny przegląd salda dynamicznego w celu zmniejszenia kosztów dostosowania produkcji masowej
Wszystkie projekty konstrukcyjne przechodzą wstępną ocenę inżynierską w celu przewidzenia potencjalnych problemów, takich jak odkształcenie odlewu ciśnieniowego, odchylenie równowagi dynamicznej i błąd współosiowości gniazd łożysk, co pozwala obniżyć koszty późniejszej regulacji produkcji masowej na etapie projektowania. Odlewane łożysko nośne śmigła w pełni uwzględnia przestrzeń montażową systemu elektroenergetycznego i parametry operacyjne na początkowym etapie projektowania. Kąt ostrza i pozycję montażu łożysk można dostosować adaptacyjnie do kompletnych parametrów maszyny klienta.
Parametry materiału Dane techniczne
| Projekt | Opis parametru |
| Nazwa produktu | Śmigło nośne łożyska odlewanego ciśnieniowo |
| Podstawowy proces | Odlewanie ciśnieniowe, obróbka precyzyjna, kalibracja wagi dynamicznej, obróbka antykorozyjna powierzchni |
| Materiały opcjonalne Medyczne | Stop aluminium ADC12, stop aluminium A380, stop cynku Zamak3 (do wyboru w zależności od poziomu obciążenia, wymagań dotyczących prędkości i scenariusza antykorozyjnego) |
| Forma strukturalna | Zintegrowany typ gniazda łożyska, umożliwiający dostosowanie liczby ostrzy, rozmiaru otworu montażowego i specyfikacji położenia łożyska |
| Wymagania dotyczące wydajności | Test dokładności wymiarowej, test równowagi dynamicznej, test twardości, zgodnie z ogólnymi standardami branżowymi |
| Dokumenty dostawy | Certyfikat materiałowy, raport z kontroli partii, dostępne na żądanie |
| Tryb serwisowy | Dostosowywanie ODM/OEM, produkcja masowa, obsługa małych próbek wsadowych |
Uwaga: Powyższe są ogólnymi parametrami odniesienia. Ostateczne wskaźniki podlegają rysunkom zatwierdzonym przez klienta. W przypadku specjalnych wymagań dotyczących prędkości i warunków pracy prosimy o wcześniejszy kontakt w celu wstępnej oceny wykonalności procesu.
Dostosowywanie form odlewniczych
Jako profesjonalny producent śmigieł odlewanych ciśnieniowo optymalizujemy system wlewów formy i konstrukcję przelewu pod kątem wymagań dotyczących równowagi dynamicznej śmigła, aby zapewnić jednolitą strukturę pustego miejsca. Po formowaniu półwyrobu odlewniczego wykonujemy w kolejności gratowanie, precyzyjne wytaczanie gniazd łożysk, profilowanie łopatek i dynamiczną kalibrację wyważenia, aby usunąć resztkowe zadziory i zapewnić współosiowość gniazd łożysk i dokładność wyważenia dynamicznego śmigła. Większość zwykłych producentów odlewów ciśnieniowych skupia się wyłącznie na wymiarach wyglądu. W przypadku śmigieł z łożyskami nośnymi przywiązujemy większą wagę do gęstości struktury wewnętrznej i spójności wyważenia dynamicznego, a weryfikację wyważenia dynamicznego traktujemy jako standardowy proces, aby uniknąć ryzyka wibracji ze źródła produkcyjnego.
Zarządzanie jakością z pełnym łączem
Jako wspierający producentów łożysk w dziedzinie precyzyjnego odlewania ciśnieniowego, stworzyliśmy kompleksowy standard kontroli jakości. Na etapie dostawy sprawdzamy gatunki materiałów i zachowujemy oryginalne certyfikaty materiałowe, przeprowadzamy pobieranie próbek próbek półfabrykatów odlewniczych w celu sprawdzenia wewnętrznych wad odlewów, przeprowadzamy pełnowymiarową weryfikację gniazd łożysk po obróbce, przeprowadzamy kalibrację wagi dynamicznej i kontrolę wyglądu gotowych produktów jeden po drugim. Warsztat jest wyposażony w przyrządy do pomiaru obrazu, testery równowagi dynamicznej i specjalne narzędzia do przeprowadzania wszystkich kontroli, a wszystkie zapisy są archiwizowane partiami. Oprócz kontroli wymiarowej skupiamy się na sprawdzeniu współosiowości położenia montażowego łożysk i chropowatości powierzchni, aby wyeliminować problemy z zakleszczeniem montażowym. Rozumiemy znaczenie identyfikowalności komponentów w przypadku audytów projektów zagranicznych. Wszystkie niestandardowe projekty muszą zostać potwierdzone pierwszym artykułem przed rozpoczęciem masowej produkcji.
Przewodnik wyboru
Na etapie wyboru należy potwierdzić zakres zastosowania, parametry mocy, wymiary montażowe, specyfikacje łożysk i prędkość obrotową. Zaleca się wybierać kompleksowo w połączeniu ze zmierzonymi wskaźnikami wydajności. Różne urządzenia energetyczne mają różne wymagania dotyczące konstrukcji śmigła. Mały sprzęt do fotografii lotniczej i inspekcji jest bardzo wrażliwy na ciężar i wymaga stabilnej pracy i niskiego poziomu hałasu. Należy skupić się na trzech podstawowych wskaźnikach: dokładności wyważenia dynamicznego, wydajności ciągu i spójności ciężaru, aby uniknąć wahań wydajności sprzętu spowodowanych różnicami w poszczególnych produktach.
W przypadku małych fotografii lotniczych i sprzętu inspekcyjnego obowiązują specyfikacje śmigieł dronów. W produkcie skupiono się na lekkiej i cichej konstrukcji. Profil łopaty jest zoptymalizowany pod kątem dynamiki płynów, aby zapewnić ciąg przy jednoczesnym zmniejszeniu oporu wiatru, co jest odpowiednie w przypadku dronów wymagających długiej wytrzymałości. Każda partia gotowych produktów jest kalibrowana jeden po drugim za pomocą profesjonalnych testerów równowagi dynamicznej, ze stabilną dokładnością sięgającą klasy G2.5. Odchylenie wydajności ciągu wynosi ≤3% przy prędkości znamionowej, odchylenie masy pojedynczego śmigła jest kontrolowane w zakresie ±0,5 g, a profil łopaty jest sprawdzany za pomocą współrzędnościowej maszyny pomiarowej, co skutecznie zmniejsza drgania spowodowane tolerancją montażu i poprawia stabilność lotu.
W przypadku urządzeń energetycznych o dużym ciągu, główne śmigła śrubowe odpowiadające śmigłam nośnym łożysk wymagają wyższej wytrzymałości konstrukcyjnej i odporności na zmęczenie. Najważniejszym wskaźnikiem jest wytrzymałość połączenia pomiędzy ostrzem a gniazdem łożyska. Należy również wziąć pod uwagę trwałość zmęczeniową konstrukcji w przypadku długotrwałej pracy z dużymi prędkościami. Konstrukcja przechodzi 10^7 cykli testu symulacyjnego zmęczenia przy zmiennym obciążeniu bez pęknięć i trwałych odkształceń. Jednorodność grubości ścianek półfabrykatów odlewanych ciśnieniowo jest kontrolowana w zakresie ± 0,05 mm. Pobieranie próbek wsadowych weryfikuje porowatość wewnętrzną poprzez wykrywanie wad rentgenowskich, przy wskaźnikach niższych od ogólnych standardów branżowych. Takie produkty zwykle pasują do łożysk o większych rozmiarach. Możemy zoptymalizować lokalną grubość ścianki i układ żeber wzmacniających gniazda łożyska w zależności od poziomu obciążenia, aby zapewnić długoterminową niezawodność pracy w warunkach dużego obciążenia.
Opis konstrukcji gniazda łożysk
Konstrukcja gniazda łożyska jest podstawą możliwości dostosowania produktu, co bezpośrednio określa dokładność montażu łożysk, stabilność pracy i ogólną żywotność. Technologia przetwarzania i standardy kontroli są dopasowywane na etapie projektowania, aby zapewnić kontrolowaną dokładność gotowego produktu. Standardowe pozycje montażu łożysk odlewanych ciśnieniowo są kompatybilne z konwencjonalnymi łożyskami kulkowymi zwykłymi. Powierzchnia odniesienia montażowa jest poddawana precyzyjnej obróbce. Wszystkie wewnętrzne otwory gniazd łożysk są poddawane precyzyjnemu wytaczaniu, jeden po drugim. Po zakończeniu współosiowość jest sprawdzana za pomocą współrzędnościowej maszyny pomiarowej, z tolerancją stabilnie kontrolowaną w granicach φ0,02 mm. Płaskość powierzchni odniesienia montażowej wynosi ≤0,015 mm, a chropowatość powierzchni Ra≤0,8μm, co pozwala w pełni dopasować się do pierścienia zewnętrznego łożyska i zmniejszyć mimośrodowe zużycie oraz nietypowy hałas podczas pracy z dużą prędkością.
Standardowa tolerancja montażu łożysk jest ściśle przestrzegana zgodnie z normami branżowymi ISO, z domyślnym dopasowaniem do podstawy otworu. Stopień tolerancji i konstrukcję rowka uszczelniającego można również regulować w zależności od potrzeb, aby dostosować się do różnych poziomów ochrony i warunków pracy, spełniając specjalne wymagania montażowe, takie jak pyłoszczelność i wodoodporność. W przypadku dużych prędkości i dużych obciążeń możemy dostosować strefę tolerancji otworu wewnętrznego i zakłócenia, aby uniknąć poślizgu pierścienia zewnętrznego podczas pracy łożyska.
Opis możliwości adaptacji konserwacji
Łożyska są częściami zużywającymi się w układach zasilania. Wygoda demontażu bezpośrednio wpływa na koszty eksploatacji i konserwacji sprzętu oraz skuteczność naprawy usterek. W pełni uwzględniamy możliwość dostosowania narzędzi w scenariuszach konserwacji terminali na etapie projektowania produktu i do rutynowej konserwacji nie są wymagane żadne specjalne, dostosowane do potrzeb narzędzia. W przypadku codziennej konserwacji konstrukcja gniazda łożyska jest kompatybilna z ogólnymi narzędziami do demontażu ściągaczy łożysk. Na pierścieniu zewnętrznym łożyska zarezerwowany jest standardowy stopień naprężenia. Siła jest równomiernie rozkładana podczas demontażu i nie powoduje zarysowań wewnętrznego otworu gniazda łożyska ani powierzchni odniesienia montażowego. Po 500 cyklach testu symulacyjnego demontażu wskaźnik utrzymania dokładności wewnętrznego otworu gniazda łożyska i powierzchni odniesienia wynosi ≥98%. Rutynowy demontaż nie powoduje nieodwracalnego zmniejszenia dokładności, co skutecznie chroni dokładność podstawy obudowy i wydłuża ogólną żywotność produktu.
W przypadku urządzeń napędzających koła i jednostek napędowych montowanych na pojeździe konstrukcja montażowa produktu jest również kompatybilna z przestrzenią roboczą ściągacza łożysk kół. Wokół kołnierza montażowego zachowany jest wystarczający margines operacji demontażu, dostosowujący się do rozwarcia szczęk i skoku konwencjonalnych ściągaczy do łożysk pojazdów. Konserwację można przeprowadzić bez dodatkowych modyfikacji konstrukcyjnych, spełniając wymogi codziennej konserwacji i demontażu zespołów napędowych montowanych w pojazdach.
Niestandardowy proces dostawy
1. Odbieranie danych: Otrzymuj rysunki 2D, modele 3D lub próbki fizyczne od klientów i zbieraj informacje o projekcie, takie jak wymagania materiałowe, wskaźniki mocy i wielkość zakupu
2. Ocena procesu: Oceń wykonalność odlewu ciśnieniowego, zidentyfikuj potencjalne ryzyko, takie jak problemy z równowagą dynamiczną, oraz zapewnij wstępne rozwiązania i wyceny
3.Mold RD: Dostosuj formy odlewnicze do odpowiednich produktów, wykonaj pełne debugowanie i optymalizację próbnych form
4. Próbna produkcja próbna: Wyprodukuj pierwszą partię próbek, wykonaj testy wydajności wymiarów i wyważenia dynamicznego i przekaż klientom do potwierdzenia
5. Produkcja masowa: Rozpocznij masową produkcję po potwierdzeniu próbki, wprowadź pełną kontrolę jakości procesu
6. Kontrola Dostawa: Przeprowadź kontrolę końcową, zapakuj zgodnie z wymaganiami, zorganizuj wysyłkę logistyczną i jednocześnie dostarcz odpowiednie dokumenty kontroli
Dlaczego warto wybrać nas
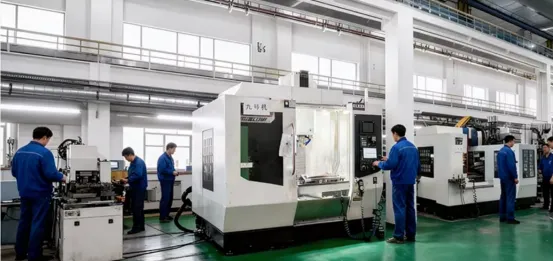
Posiadamy niezależne warsztaty obróbki form i warsztaty produkcji odlewów ciśnieniowych. Wszystkie podstawowe procesy, od opracowania formy, formowania odlewów ciśnieniowych, precyzyjnej obróbki po kontrolę gotowego produktu, są realizowane wewnętrznie, bez outsourcingu, co umożliwia stabilną kontrolę cyklu dostaw i spójności jakości. Nasz zespół ma wieloletnie doświadczenie w projektach odlewania ciśnieniowego urządzeń energetycznych i zna zagraniczne standardy audytu łańcucha dostaw. Po otrzymaniu rysunków przeprowadzamy analizę symulacyjną formowania odlewów ciśnieniowych, aby aktywnie identyfikować ryzyka produkcyjne, takie jak wnęki skurczowe, odkształcenia i odchylenia od równowagi dynamicznej, a jednocześnie zapewniać rozwiązania w zakresie optymalizacji strukturalnej.
Wspierany przez możliwości pełnego zarządzania produkcją, nasz podstawowy produkt Śmigło nośne z łożyskiem ciśnieniowym pasuje do różnych zagranicznych projektów dostosowywania sprzętu energetycznego. Obsługujemy zarówno pobieranie próbek w małych partiach, jak i dokowanie zamówień na dużą skalę. Zapraszamy do przesyłania rysunków do oceny projektu i prototypowania.
Często zadawane pytania
Jakie rodzaje obróbki powierzchni są dostępne dla tego śmigła nośnego łożyska?
Pasywacja, piaskowanie, anodowanie i malowanie proszkowe, do wyboru według potrzeb antykorozyjnych i odporności na zużycie.
Do jakich standardowych rozmiarów łożysk pasuje ten produkt?
Standard dla łożysk kulkowych zwykłych serii 60 i 62, rozmiar otworu można dostosować do określonego modelu łożyska.
Czy można dostosować ilość, kąt i profil ostrzy?
Tak, dostępne są 2–4 ostrza, z możliwością regulacji w zależności od ciągu, prędkości i poziomu hałasu.
Czy możesz dostarczyć specjalne raporty z testów, takie jak test mgły solnej?
Tak, raporty dotyczące mgły solnej, trwałości zmęczeniowej i wydajności ciągu są dostępne z danymi identyfikowalnymi wsadowo.
Jaki jest koszt formy i przykładowy czas realizacji nowego oprzyrządowania?
15–20 dni w przypadku konstrukcji standardowych. Koszt formy zależy od złożoności, podlega zwrotowi w przypadku dużych zamówień.
Czy popierasz opakowania neutralne czy niestandardowe?
Tak, dostępne są neutralne, niemarkowe i niestandardowe opakowania markowe.
Jakie metody wysyłki i warunki handlowe obsługujecie?
Dostępne EXW, FOB, CIF. Fracht morski, fracht lotniczy, ekspres międzynarodowy, zaakceptuj wyznaczonego spedytora.
Jakie zalety mają śmigła odlewane ciśnieniowo w porównaniu z śmigłami formowanymi wtryskowo?
Wyższa wytrzymałość, lepsza odporność na odkształcenia i ciepło, bardziej stabilna równowaga dynamiczna przy dużej prędkości, dłuższa żywotność.
Czy możemy najpierw pobrać próbki do testów na pokładzie?
Tak, próbki magazynowe lub niestandardowe prototypy dostępne do testów przed masową produkcją.
Powiązana kategoria
Odlew aluminiowy
Odlew ciśnieniowy ze stopu cynku
Odlewanie ciśnieniowe w zimnej komorze
Odlewanie ciśnieniowe w gorącej komorze
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.